 CUPLUS
铜板 厚0.5-80mm 平面度1mm/m
厚度过 10mm,激光切的切口就开始挂渣,客户装配前还得自己磨。我们把 10mm 当工艺分界线,超过就换水刀,切口垂直、不挂渣,边角统一倒 0.5mm。
10mm 以上水刀切割,切口不挂渣
平面度 ≤1mm/m,四角实测
开孔后倒角,不割伤电缆
PRODUCTS
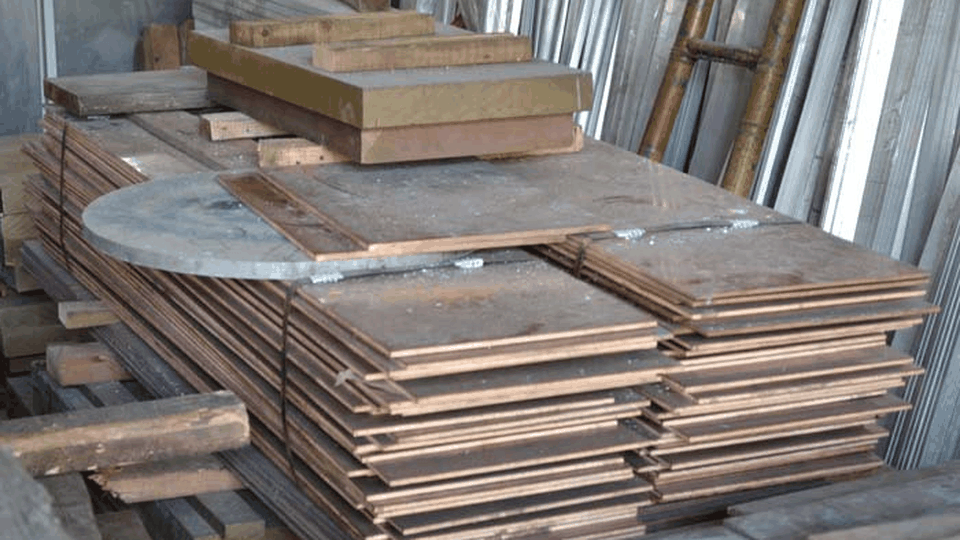
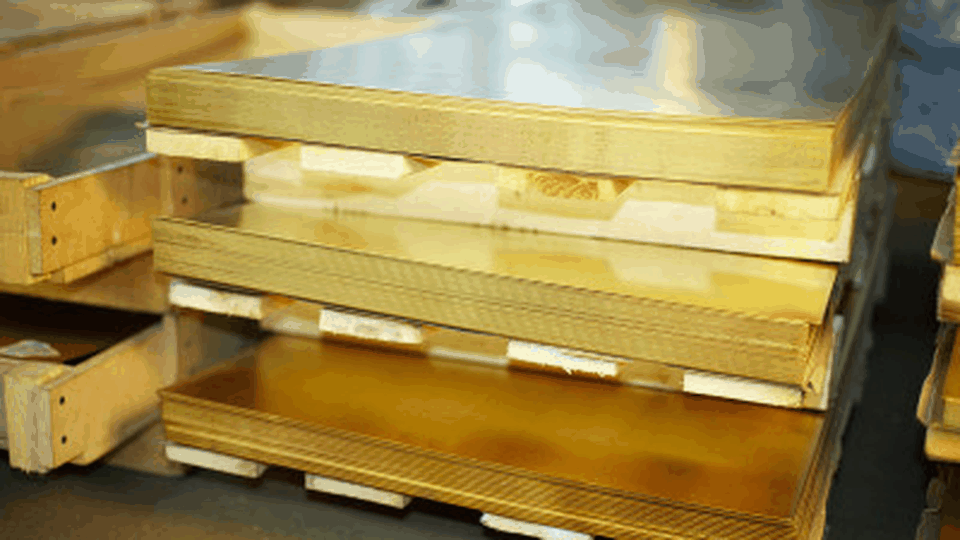
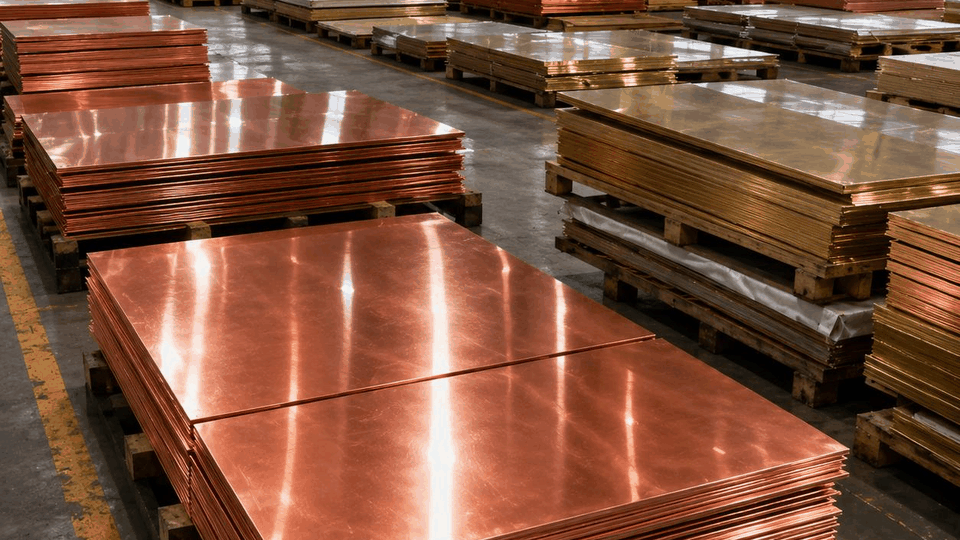
铜板常做规格
规格范围
| 项目 | 范围 |
|---|---|
| 厚度 | 0.5-80 mm |
| 板幅 | ≤1200 × 2400 mm |
| 平面度 | ≤1 mm/m |
| 切割 | 激光 ≤10mm / 水刀 >10mm |
| 导电率 | ≥99.9% IACS |
| 表面 | 去毛刺、倒角、可贴膜 |
超出表中范围需单独确认轧制或拉拔能力,交期以报价单为准。
加工与验收
铜板加工的难点在厚度分界。10mm 以下激光切得快,切口窄但会挂渣;10mm 以上水刀切得慢,切口垂直、无热影响区。我们把分界线定在 10mm,按厚度选工艺,不为了省时间一律上激光。验收看三处:板面有没有压痕、四角平面度、孔口有没有倒角。平面度用塞尺在平台上测,1m 长度内不超过 1mm;孔口倒角 0.5mm,电缆穿过去不会割伤绝缘层。
常见问题集中在三处:厚板能不能开大孔、切割面要不要加工、超宽板有没有货。80mm 厚板开孔用套料钻,孔径 ≥20mm;水刀切口 Ra3.2,需要精加工的要留 1mm 余量;宽度超过 1200mm 的板要提前 7 天确认轧机排产。
按用途快速选厚度:接地板 3-5mm,模具垫板 10-30mm,电极板 15-25mm,真空器件基板 3-10mm。厚板开孔孔径不要小于 20mm,太小套料钻进不去;需要精加工的面留 1mm 余量;大面积板加工前先做去应力,减少后续翘曲。
厚板的吊装与存放有讲究:80mm 厚的板单张重量超过 600kg,必须用吊带不用钢丝绳,存放时下面垫三根枕木,枕木间距 800mm,长期平放会中间下凹。
切割件的毛刺标准按用途分:导电面 Ra1.6 以下,装配面去毛刺倒角 0.5mm,焊接坡口按图纸角度加工。客户如果没有特别说明,按装配面标准做,倒角后用百洁布过一遍。
铜板存放要避雨避潮,户外堆放超过 15 天表面会起氧化斑,抛光件尤其明显。短期存放垫枕木加盖防雨布,长期存放转室内,室内湿度控制在 60% 以下。