 CUPLUS
COPPER PLATE
T2 紫铜板 常做规格与加工说明
厚板切割最容易在切口留下挂渣,装配时刮手还影响导电。我们切完统一过一遍去毛刺,切口倒 0.5mm 角,平面度按 1mm/m 验收。
产品与工艺
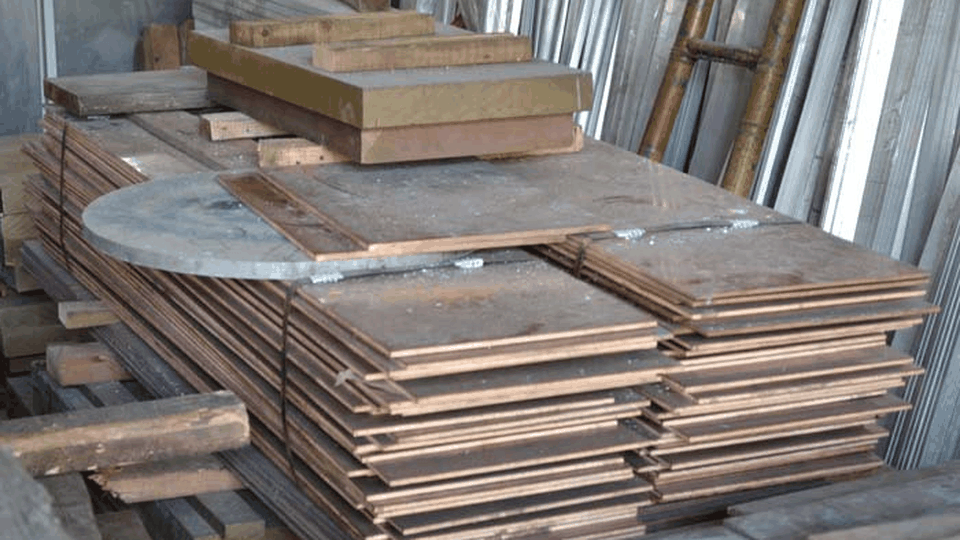
T2 紫铜板从 0.5mm 薄板到 80mm 厚板都有,薄板用激光切,厚板用水刀或锯切。激光切 10mm 以上会挂渣,所以 10mm 是工艺分界线,超过就换水刀,切口垂直度更好。
切割后测平面度:把板放在平台上,用塞尺测四角与中心,1m 长度内不超过 1mm。需要开孔的板,孔位按图纸划线后钻孔,孔口倒角去毛刺,避免电缆穿过时割伤绝缘层。
大板木箱装,板与板之间垫牛皮纸,箱底加两根枕木,叉车从侧面进叉。单箱不超过 1.5 吨,超过分两箱;箱外标注重心位置,卸车时按标记吊装。
技术参数
| 参数项 | 取值与说明 |
|---|---|
| 材质牌号 | T2 / C11000,铜含量 ≥99.90% |
| 规格尺寸 | 厚 0.5-80mm,宽 ≤1200mm,长 ≤2400mm |
| 导电性能 | ≥99.9% IACS(20℃) |
| 平面度 | ≤1mm/m,厚板四角实测 |
| 切割方式 | 激光(≤10mm)/ 水刀(>10mm)/ 锯切 |
| 执行标准 | GB/T 2040-2017 铜及铜合金板材 |
| 表面处理 | 可去毛刺、倒角、贴保护膜 |
| 适配工况 | 模具垫板、电极板、接地板、真空器件基板 |
表中为常规范围,特殊规格按图纸确认;检测数据随货提供,可复检。
使用场景
模具垫板
冲压模具的垫板要求平面度高,1mm/m 的平面度能减少模具受力不均,延长模具寿命。
电阻焊电极板
电极板需要高导电与散热,T2 紫铜板导电率 99.9% IACS,配合水冷孔可控制电极温升。
电气接地板
机房接地铜板面积大、厚度 3-5mm,切割后倒角,避免安装时割伤电缆外皮。
交付周期
常备厚度 5-7 个工作日;80mm 厚板与超宽板 10-15 个工作日。开孔、倒角件另加 2 天。大板走专线物流,木箱加固。
售后条款
平面度或厚度超差可退换;切割挂渣未清理的,按照片补发或返修。材质异议可共同取样送检,导电率低于 99.5% IACS 全额退款。质保 12 个月。
选型建议
先定厚度:模具垫板按受力选 10-30mm,接地板 3-5mm 足够,电极板看散热面积。宽板超过 1200mm 要确认轧机能力,超宽交货期会拉长。需要焊接的板,切口要留坡口,不能直接对接。
为什么选这家而不是隔壁
- 10mm 以上改用水刀,切口不挂渣,厚板不用客户自己再磨。
- 每块板测四角与中心平面度,数据写在随货单上,不是只写“合格”。
- 开孔后倒角去毛刺,电缆穿过去不会割伤绝缘层,这一道我们不省。
以上三条都可以在收货时当场验证:复称、切开看孔内壁、查留样标签。
RELATED