 CUPLUS
COPPER PLATE
H62 黄铜板 常做规格与加工说明
黄铜板好不好用,车床师傅最清楚:切削时粘刀、崩刀,多半是材料硬度不均。我们按批次测硬度,HV 120-160 之间交货,车削时屑形稳定。
产品与工艺
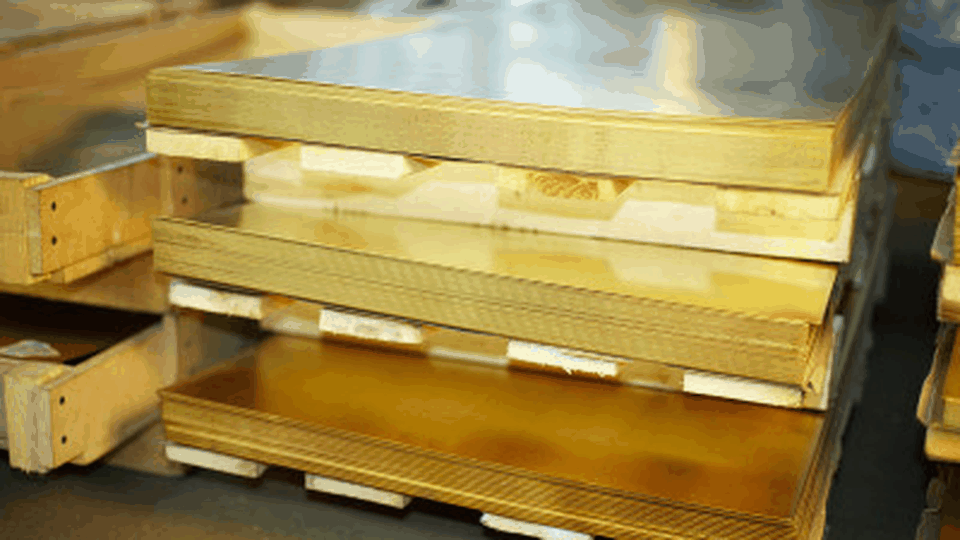
H62 黄铜板含铜 60.5-63.5%,其余为锌,切削性比纯铜好,适合做法兰、齿轮、装饰面板。板材轧制后做 500℃ 退火,消除内应力,避免加工后变形。
板面按无氧化色、无压痕验收。客户要做拉丝或镜面处理的,交货前不涂油,避免油膜影响抛光。厚板锯切后边部倒角,薄板激光切后去毛刺,两种工艺分开排产。
锯切件四角包护角,板面贴保护膜,薄板每 10 张一摞用缠绕膜固定。拉丝面的件单独装箱,箱内加软垫,运输途中不会划出纹路,到货可以直接上抛光机。
技术参数
| 参数项 | 取值与说明 |
|---|---|
| 材质牌号 | H62 / C28000,Cu 60.5-63.5% |
| 规格尺寸 | 厚 0.5-50mm,宽 ≤1000mm,长 ≤2000mm |
| 力学性能 | 抗拉 ≥370MPa,延伸 ≥18% |
| 硬度范围 | HV 120-160,按批次实测 |
| 板面要求 | 无氧化色、无压痕,可拉丝抛光 |
| 执行标准 | GB/T 2040-2017 铜及铜合金板材 |
| 加工方式 | 激光切割、锯切、开孔、倒角 |
| 适配工况 | 法兰、齿轮、装饰面板、阀门零件 |
表中为常规范围,特殊规格按图纸确认;检测数据随货提供,可复检。
使用场景
阀门零件
阀体与阀盖用 H62 黄铜板车削,硬度均匀时屑形稳定,批量加工的尺寸一致性好。
装饰面板
拉丝或镜面处理的装饰板要求底色一致,无氧化色的板面抛光后不出现花斑。
机械法兰
法兰盘从厚板锯切后车削,退火消除内应力,加工后不会因为应力释放而翘曲。
交付周期
常备厚度 5-7 个工作日;50mm 厚板与拉丝面 10-12 个工作日。开孔倒角件另加 2 天,超宽板走专线物流。
售后条款
硬度超出 HV 120-160 或板面有氧化色可退换;加工后变形经确认属内应力问题的,按批次退款。质保 12 个月。
选型建议
车削件选硬度偏中上的批次,太软粘刀;抛光件选表面无氧化色的批次。厚板加工前建议先做去应力,尤其是大面积法兰,能减少后续翘曲。需要焊接的选 H62 而非高锌黄铜,焊缝质量更稳。
为什么选这家而不是隔壁
- 按批次实测硬度交货,车削时不会一批好切、一批粘刀。
- 抛光件不涂油,油膜影响抛光的问题提前避掉。
- 厚板锯切后倒角,搬运和装配时不会割手。
以上三条都可以在收货时当场验证:复称、切开看孔内壁、查留样标签。
RELATED