 CUPLUS
COPPER BUSBAR
镀锡铜排 常做规格与加工说明
铜排镀锡最怕两件事:锡层太薄,装柜半年就发黑;锡层太厚,螺栓压紧时起皮。我们把锡层控制在 3-15μm,每批抽 5 支做弯折与盐雾,数据写进随货单。
产品与工艺
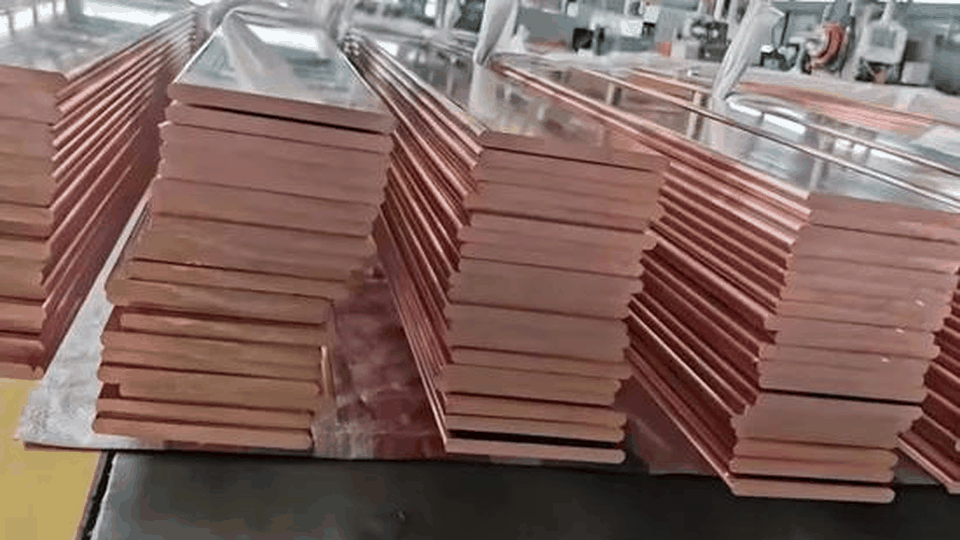
镀锡前先做除油与酸洗,铜排表面不能有拉丝纹残留,否则锡层会沿着纹路爬不均。电镀槽温控制在 20-25℃,走位速度按排宽调整,宽排慢走、窄排快走,边角与孔口是重点,孔内壁必须挂上锡。
锡层附着力用 90° 弯折法抽检:弯折处不许起皮、不许露铜。中性盐雾 48 小时是常规门槛,沿海或海上平台项目可加到 96 小时,需要在下单时说明,我们按加严批次单独排产。
镀锡件最怕划伤,每支套一层 PE 袋再装箱,箱内衬防潮纸。海运件每箱控制在 800kg,放两包 50g 干燥剂;开箱后建议一周内用完,锡层吸湿后表面会发白,不影响导电但影响观感。
技术参数
| 参数项 | 取值与说明 |
|---|---|
| 材质牌号 | T2 / C11000 基材,表面电镀纯锡 |
| 规格尺寸 | 厚 3-16mm × 宽 20-150mm,长度按图 |
| 锡层厚度 | 3-15μm,X 射线测厚仪逐批抽检 |
| 附着力 | 90°弯折不起皮、不露铜 |
| 耐蚀性能 | 中性盐雾 48h 无铜绿,可加严至 96h |
| 执行标准 | GB/T 12599-2002 金属覆盖层 锡电镀层 |
| 包装方式 | 气相防锈膜 + 木托,海运件加干燥剂 |
| 适配工况 | 沿海变电站、储能柜、充电桩、潮湿车间 |
表中为常规范围,特殊规格按图纸确认;检测数据随货提供,可复检。
使用场景
沿海变电站改造
盐雾与潮湿环境里裸铜排两个月就氧化,镀锡后接触电阻稳定,检修周期从半年拉到一年以上。
储能电池柜
电芯汇流排要求低接触电阻,镀锡面配合压花垫圈,螺栓扭矩按 8.8 级核算,减少发热。
直流充电桩
桩内空间小、散热差,镀锡排表面反射率高,配合风道可以把排温降低 3-5℃。
交付周期
常规厚度 5-7 个工作日;96 小时盐雾加严批次 10-12 个工作日。镀锡后再折弯的订单需预留 2 天,避免折弯处锡层开裂。
售后条款
锡层厚度低于 3μm 或盐雾不合格,整批退回重镀;因运输造成的擦伤,凭照片补发同规格 1-2 支。质保 12 个月,沿海项目可延至 18 个月。
选型建议
室内干燥环境用 3-5μm 即可;沿海、船用、化工厂房建议 8μm 以上并做 96h 盐雾。需要焊接的铜排不要镀太厚,8μm 以上会影响钎料铺展,焊接位置应留出裸铜区。
为什么选这家而不是隔壁
- 孔内壁也挂锡,螺栓穿过孔位时不会从内壁开始氧化,这一点切开样品就能看见。
- 每批附锡层测厚点位图,标清楚测了哪几支、哪几个点,不是只写一句“合格”。
- 镀锡与折弯在同一车间完成,折弯处锡层开裂的问题不用两家工厂互相推。
以上三条都可以在收货时当场验证:复称、切开看孔内壁、查留样标签。
RELATED