 CUPLUS
车间与交付记录
铜杆连铸线换结晶器,8mm杆氧含量稳定在8ppm以内
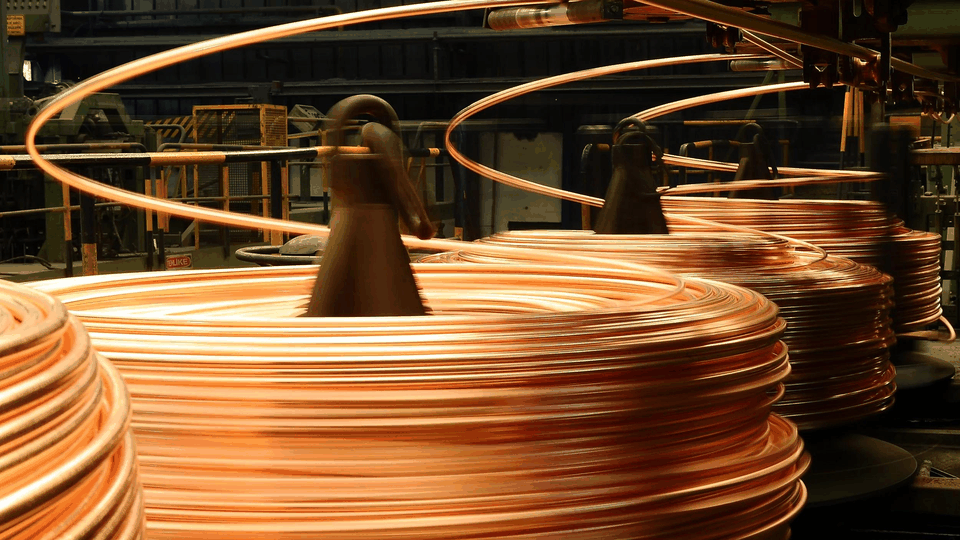
11月3日凌晨两点,连铸连轧2号线停机换结晶器,到早上8点首卷8mm铜杆下线,取样送到检测室,氧含量测出8ppm。
结晶器内壁结垢会让铸坯表面出现冷隔,拉丝时在模口断线。这次换下来的旧结晶器内壁有0.3mm厚的铜瘤,用铣刀清了两遍才拆下来。
按GB/T 3952-2016低氧铜杆的要求,氧含量控制在0.001%以下算是合格线,我们内控压到10ppm以内,实测8ppm留了2ppm余量。
每班开机后30分钟内必测一次氧含量,取样位置固定在铸坯中段,避开头部与尾部的缩孔区,测得的数据记在班次记录本上。
换结晶器后第一周,拉丝车间反馈0.4mm细丝的断线次数从每吨3次降到1次,2号线的开机时间也从6小时拉到8小时。
连铸线的冷却水温度控制在 32℃,流量每小时 18 立方米。水温每升高 2℃,铸坯表面就容易出现竹节纹,轧制后拉丝会断。
2 号线的铸坯定尺 6 米,剪切后头尾各去掉 300mm,只留中段送轧,这部分组织更均匀,氧含量也最稳定。
按现在的节奏,2 号线一天跑 22 小时,月产 8mm 铜杆约 900 吨,氧含量超标的批次控制在每月 1 批以内。
结晶器铜板内腔的锥度按 0.6% 设计,锥度不对,铸坯离开结晶器时会被拉出裂纹,这套参数是试了 11 个铸次才定下来的。
铸坯表面的冷隔深度用深度尺量,超过 0.5mm 就要降拉速,2 号线把拉速从 4.2m/min 调到 3.8m/min,冷隔就压住了。
换下来的旧结晶器不报废,送去修磨内腔,一次修磨费 1.8 万元,能再用 6 个月,比换新省 4 万元。
这批铜杆的炉号是 G2611-03,共 12 卷,卷重 1.8 吨,取样记录贴在每卷的标签背面,客户复检可直接对照。
拉丝车间把 2 号线的杆单独存放,避免与上一批氧含量 14ppm 的料混用,混用会让断线原因查不清。
换结晶器当天停了 4 小时,产量少了 3.6 吨。停机时间比计划多 1 小时,原因是旧结晶器的铜瘤比预想厚,铣刀多走了两遍,这段停机损失记在设备台账上。