 CUPLUS
车间与交付记录
分切复绕机加装纠偏,0.3mm铜带端面错层收到0.5mm
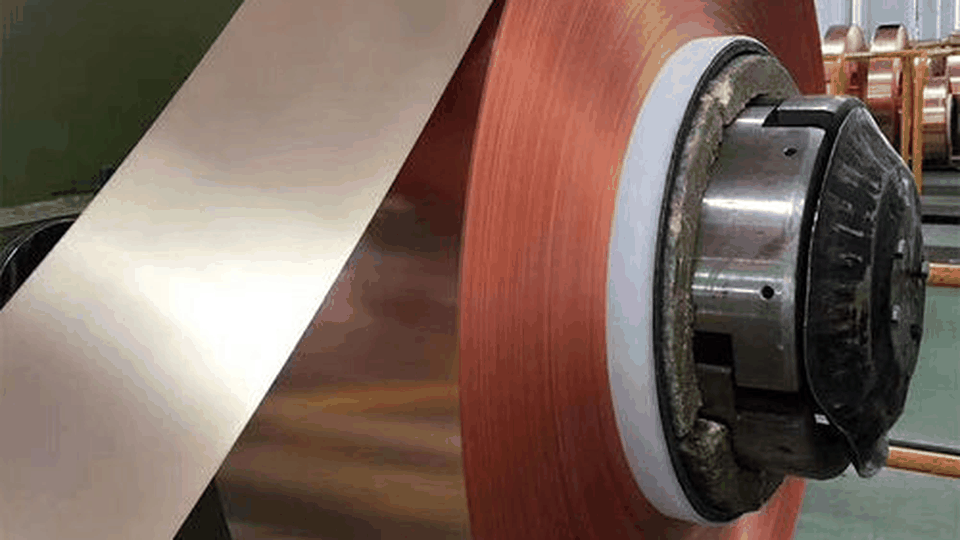
10月22日,分切车间2号复绕机完成纠偏改造,编码器装在导辊轴上,伺服电机响应时间从80ms缩到20ms。
改造前跑0.3mm紫铜带,一卷300kg下来端面错层能有1.2mm,客户上放料架时带边会蹭到导板,跑快了就刮出毛刺。
现在用激光测距头测带边位置,每50ms反馈一次,纠偏精度按±0.1mm调,实测300kg整卷端面错层0.5mm以内。
机械部分也做了调整:导辊轴承换成P4级,径向跳动0.005mm以内,压辊气压从0.3MPa降到0.25MPa,薄带不再被压出印子。
改造费用花了4.6万元,按每月跑80卷薄带算,减少的降级卷大约12卷,10个月能把改造费摊平。
收卷张力按带厚设定,0.3mm 带用 12N,0.5mm 带用 18N。张力过大,薄带会被拉窄 0.05mm,宽度公差就守不住。
复绕后每卷称重记录,偏差超过 ±1% 要重新复绕。10 月的复绕返工率 1.2%,改造前是 4.5%。
设备保养按运行 500 小时换一次导辊润滑脂,编码器线每季度查一次屏蔽层,信号跳变会让纠偏动作滞后半秒。
分条机的圆刀轴径 120mm,刀片外径 240mm,刀间隙按带厚的 8% 设定,0.3mm 带用 0.024mm 间隙。
纠偏系统现在每班标零一次,用 0.5mm 塞尺贴在带边,读数偏差超过 0.05mm 就重新标,标零记录写在点检表上。
复绕机的收卷轴做了动平衡,残余不平衡量 2g,跑 120m/min 时整机振动 0.8mm/s,比改造前的 2.1mm/s 低。
改造后的复绕机跑 120m/min,比原来的 90m/min 快,单卷复绕时间从 42 分钟缩到 31 分钟。
10 月用这台机跑了 78 卷薄带,只有 1 卷因母卷边部缺陷降级,边部缺陷在分条前就标出来了。
改造前试过只调电气参数,端面错层只从 1.2mm 降到 0.9mm,后来加装测距头才降到 0.5mm。这次改造的图纸存在设备档案里,编号 EQ-2026-10-22,以后再改同类设备可以直接调。